Guía para compradores
Moldeo por inyección en sala blanca para piezas de producto sanitario
Los fabricantes de productos sanitarios suelen planificar la inyección de plástico en sala blanca (sala limpia) ISO 7 o ISO 8, pero la clase surge de la evaluación de riesgos del propio fabricante de dispositivos médicos y de las reglas de su mercado, no de la máquina. Las principales preguntas de diseño son dónde se ubican las máquinas de moldeo por inyección, cuánto calor aportan a la sala, cómo se mueven la resina, las piezas y las personas, y en qué sentido escalona la presión del aire. Una lista de salas con la lista de máquinas y las cargas térmicas basta para empezar una cotización.
Por ZY Cleanroom · Actualizado · Fuentes al final de la página
¿Qué clase necesita una sala de moldeo?
Nuestra página del sector de dispositivos médicos indica ISO 7–8 como rango habitual para moldeo por inyección, ensamblaje de dispositivos y empaque de barrera estéril, con el vestidor en ISO 8. Son valores típicos, que se confirman con su proceso, su producto y su regulador.
| Clase ISO | Nombre antiguo de EE. UU. | Máximo de partículas ≥0.5 µm por m³ (ISO 14644-1) |
|---|---|---|
| ISO 7 | Clase 10 000 | 352 000 |
| ISO 8 | Clase 100 000 | 3 520 000 |
En la práctica, tres factores deciden la clase:
- Cómo toca el cuerpo el dispositivo terminado. El anexo de la NMPA de China para productos sanitarios estériles (Announcement 2015 No. 101) fija una clase mínima según el tipo de contacto para la limpieza final, el ensamblaje, el empaque primario y el sellado: Clase 10 000 (ISO 7) para dispositivos implantados o colocados en vasos sanguíneos, Clase 100 000 (ISO 8) para contacto con sangre, médula ósea o aberturas no naturales, y Clase 300 000 para contacto con piel o mucosas lesionadas. Otros mercados tienen sus propias reglas; pregunte a su regulador cuáles aplican. La GMP base fue revisada por la NMPA Announcement 2025 No. 107, en vigor desde el 1 de noviembre de 2026, así que pregunte a su regulador qué texto del anexo aplica a su producto.
- Si el moldeo es el último paso antes del empaque. Si una pieza moldeada pasa directamente al empaque primario sin limpieza posterior, la sala de moldeo forma parte, en la práctica, del proceso limpio. Si las piezas se limpian después, el área de moldeo puede quedar en una clase inferior. Su expediente de riesgos decide.
- El estado de ocupación. ISO 7 en reposo e ISO 7 en operación son metas distintas, y el estado en operación, con máquinas y personas trabajando, es el más difícil de mantener. Escriba el estado junto a la clase.
Los datos de diseño pertenecen al fabricante del dispositivo. Según la Quality Management System Regulation de EE. UU. (vigente desde el 2 de febrero de 2026), que incorpora ISO 13485:2016, los datos de diseño deben ser completos, inequívocos, verificables y no contradictorios. Consulte Datos de diseño de salas limpias ISO 13485 y Salas limpias Clase 100 a 100 000.
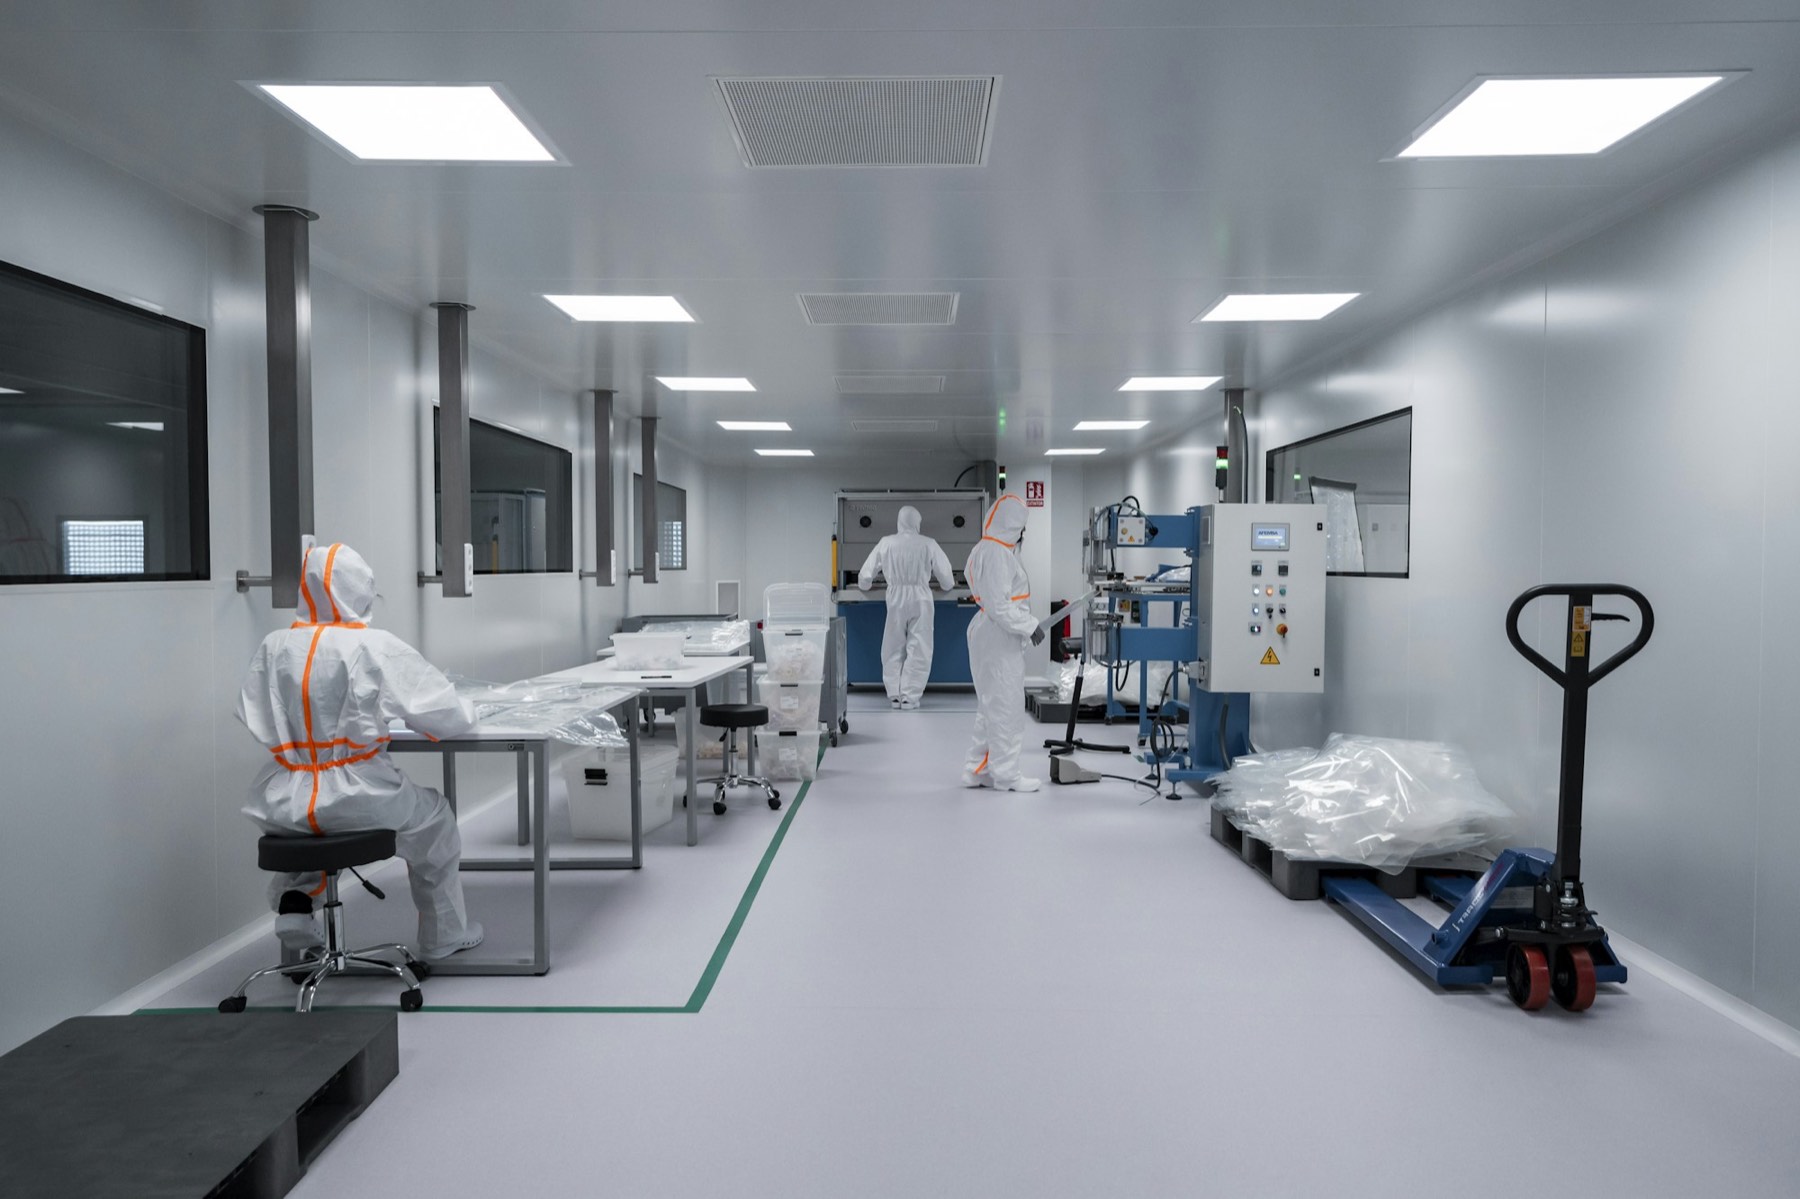
Dónde se ubican las máquinas de moldeo
Hay tres distribuciones para comparar. Ninguna la exige una norma; la elección depende de su evaluación de riesgos, de las piezas y del edificio.
| Distribución | Qué queda dentro del área limpia | Compromisos que revisar |
|---|---|---|
| Toda la máquina dentro de la sala | Máquina, molde, manejo de piezas y operarios | La más sencilla de describir; todo el calor de la máquina y cualquier neblina de aceite van al aire de la sala; el mayor volumen limpio |
| Área del molde bajo una zona limpia | Solo el molde y la extracción de piezas quedan bajo aire filtrado, a menudo en un cerramiento softwall o hardwall con FFU; el cuerpo de la máquina queda en la nave general | Menor volumen limpio y menos calor en el aire limpio; el cerramiento debe demostrar su clase con un conteo de partículas; la unión entre cerramiento y máquina requiere detalle |
| Máquina a través del muro | Cuerpo de la máquina fuera; el extremo del molde y la descarga de piezas se abren a la sala blanca a través de una abertura sellada en el muro | Deja el cuerpo de la máquina fuera de la sala; la abertura en el muro, el acceso para cambios de molde y el sellado requieren diseño |
Para una zona limpia o cabina, recuerde que un cerramiento softwall solo puede declarar la clase que un conteo de partículas demuestre según ISO 14644-1. No encontramos ninguna norma que asigne una clase a las cabinas softwall. Consulte cabinas softwall y portátiles de sala limpia y hardwall vs. softwall.
La carga térmica fija el caudal de aire
Las máquinas de moldeo calientan la sala: resistencias del cilindro, accionamientos hidráulicos o eléctricos y moldes calientes. En una sala blanca, el calor de los equipos puede fijar el caudal de aire de suministro antes que el control de partículas.
Para ver el orden de magnitud, use el balance de calor sensible del aire (densidad de unos 1.2 kg/m³, calor específico de unos 1.0 kJ/kg·K): el calor retirado en kW es aproximadamente el caudal de aire en m³/h, por el aumento de temperatura en K, dividido entre 3 000.
Ejemplo resuelto, solo con valores supuestos: si las máquinas liberan 20 kW en la sala y el aire de suministro puede subir 8 K, el aire necesita unos 20 × 3 000 ÷ 8 = 7 500 m³/h solo para refrigeración. Si el control de partículas necesita menos, el calor fija el caudal, y el sistema de aire debe enfriar todo ese aire. Use las cifras reales de calor de su proveedor de máquinas.
Formas de reducir el calor en el aire limpio:
- mantenga el cuerpo de la máquina o su unidad hidráulica fuera del área limpia (vea las distribuciones anteriores);
- coloque las enfriadoras y los termorreguladores fuera de la sala, con conexiones por tubería;
- pida una carga de refrigeración separada para cada máquina en la hoja de datos de la sala.
Mantenga la temperatura y la humedad que exigen su proceso y su regulador. El anexo de la NMPA para productos sanitarios estériles indica de 18 a 28 °C y de 45 a 65% de humedad relativa cuando no hay una necesidad especial del proceso (cláusula 2.2.11). Consulte temperatura y humedad en salas limpias y diseño de HVAC para salas limpias.
Resina, piezas y personas
Resina. Planifique cómo entra la resina: por una esclusa de materiales o una caja de paso, o por una línea de transporte cerrada desde un secador fuera de la sala. Decida dónde se abren o se limpian las bolsas exteriores y las cajas, para que queden fuera del lado limpio.
Piezas. Planifique la ruta del molde al contenedor, a inspección y a empaque, para que las piezas terminadas no crucen el camino del material entrante ni de los residuos. Si las piezas pasan a una sala aparte de ensamblaje o empaque, use una caja de paso o una esclusa de materiales entre ellas. Consulte cajas de paso.
Personas. Los operarios entran por un vestidor. Nuestra página del sector indica ISO 8 como clase típica del vestidor. Los cambios de molde y el mantenimiento llevan herramientas y técnicos a la sala; planifique también esa ruta y sus pasos de limpieza. Consulte el diseño del vestidor.
Presión. Escalone la presión desde la sala más limpia hasta la nave. El anexo de la NMPA para productos sanitarios estériles pide más de 5 Pa entre salas de distinta clase y más de 10 Pa hacia el exterior, con un indicador de presión (cláusula 2.2.2). Nuestra página del sector también señala como error común las puertas que abren hacia el lado menos limpio (cláusula 2.2.14). Consulte las presiones diferenciales en sala limpia.
Muros, techos y limpieza
Las salas de dispositivos necesitan acabados de pared y techo lisos y fáciles de limpiar, juntas selladas y pasos sellados para los servicios de la máquina (electricidad, agua de refrigeración, aire comprimido, líneas de resina). Planifique cada paso de servicios en la distribución de paneles para que se corte y se selle como parte de la envolvente. Consulte acabados de muros y techos de sala limpia.
Pruebas de la sala terminada
La prueba de clasificación es un conteo de partículas según ISO 14644-1, en el estado de ocupación que usted defina. Puede clasificar primero la sala en reposo y luego en operación con las máquinas en marcha. El anexo de la NMPA enumera el monitoreo rutinario de partículas, microorganismos, cambios de aire o velocidad, presión, temperatura y humedad (cláusula 2.7.3). El equipo de calidad del fabricante del dispositivo aprueba los resultados. Consulte Requisitos de salas limpias ISO 7 e ISO 8 y validación y entrega.
Qué enviar para una cotización
| Enviar | Por qué |
|---|---|
| Lista de dispositivos, con tipo de contacto y condición estéril | Fija la clase junto con su expediente de riesgos |
| Etapas del proceso: moldeo, limpieza, ensamblaje, empaque, sellado | Fija qué salas son limpias y de qué clase |
| Clase objetivo y estado de ocupación por sala | El diseño y la meta de prueba |
| Lista de máquinas: cantidad, tamaño, huella, opción de distribución | Tamaño de la sala y tipo de cerramiento |
| Calor liberado en la sala por máquina | Caudal de aire y refrigeración |
| Ubicación de enfriadoras, secadores y unidades hidráulicas | Qué queda fuera del área limpia |
| Método de suministro de resina y ruta de las piezas | Esclusas, cajas de paso, distribución |
| Operarios por turno y acceso de mantenimiento | Tamaño y rutas del vestidor |
| Mercados de destino y reguladores | Qué reglas aplican |
| Planta y altura libre del edificio | Distribución de paneles y rutas de servicios |
Marque como "por confirmar" todo lo que aún no se sepa. Nuestro generador de lista de salas toma unos cinco minutos. Suministramos los paneles, puertas, ventanas y equipos de aire, y podemos diseñar y construir la sala bajo un solo contrato; consulte salas limpias para dispositivos médicos.
Preguntas
Preguntas frecuentes
¿Qué clase ISO se necesita para el moldeo por inyección de dispositivos médicos?
ISO 7 o ISO 8 es el rango habitual, pero la clase surge de su evaluación de riesgos y de su regulador. El anexo de la NMPA de China para dispositivos estériles, por ejemplo, fija la Clase 10 000 (ISO 7) como mínimo para dispositivos implantados o colocados en vasos sanguíneos.
¿Debe estar toda la máquina de moldeo dentro de la sala blanca?
Ninguna norma lo exige. Algunas distribuciones dejan el cuerpo de la máquina fuera y ponen solo el área del molde bajo una zona limpia, o hacen pasar el extremo del molde a través del muro. Sea cual sea la distribución, el área limpia debe demostrar su clase con un conteo de partículas.
¿Por qué las salas blancas de moldeo necesitan tanto aire?
Las máquinas liberan calor. En muchas salas de moldeo, retirar ese calor fija el caudal de aire de suministro antes que el control de partículas. Mantener los accionamientos y las enfriadoras fuera de la sala reduce la carga.
¿Basta con una cabina softwall sobre el molde?
Puede bastar, si su expediente de riesgos lo acepta y un conteo de partículas demuestra la clase. Ninguna norma asigna una clase a las cabinas softwall, así que pruébela en el estado en que va a operar.
¿ISO 13485 es una norma de salas blancas?
No. ISO 13485 es una norma de gestión de la calidad para fabricantes de dispositivos. Pide al fabricante definir y controlar su ambiente de trabajo y sus datos de diseño; la clase de la sala blanca surge del expediente de riesgos del fabricante y de las reglas del mercado, y se prueba según ISO 14644-1.
Guías relacionadas
- Cómo importar una sala limpia desde China
- Cómo redactar una URS de sala limpia: contenido y redacción verificable
- ¿Cuánto tiempo lleva construir una sala limpia?
- Cómo elegir un contratista de sala limpia: preguntas y evidencia
- Contratista de sala limpia llave en mano
- Generador de lista de salas
Fuentes
- NMPA, Medical device GMP appendix: Sterile medical devices, Announcement 2015 No. 101
- NMPA Announcement 2025 No. 107, GMP revisada de productos sanitarios, en vigor desde el 1 de noviembre de 2026 (circular del Departamento de Comercio e Industria de Hong Kong)
- FDA, Quality Management System Regulation (QMSR)
- ISO 13485:2016, Medical devices: Quality management systems (ISO)
- ISO 14644-1:2015, Part 1: Classification of air cleanliness by particle concentration (ISO)
Consulta de proyecto
Envíe lo que tenga
Para empezar basta una lista de salas, un plano o solo el área. Después de enviar el formulario, envíe los planos por correo o WhatsApp.
Respondemos por correo en un día hábil. Podemos firmar un NDA antes de que envíe los planos.
WhatsApp +44 7962 561184 es nuestro número del Reino Unido para consultas de exportación. La fábrica está en Tianjin, China.
Correo: info@zycleanroom.com
WhatsApp: +44 7962 561184